


Thứ 4, 11/11/2026
Administrator
62
11/11/2026, Administrator
62
Khi đầu tư máy laser CO₂ công nghiệp, doanh nghiệp thường phải cân nhắc giữa hai công nghệ phổ biến: RF CO₂ metal tube (ống laser CO₂ RF kim loại) và glass CO₂ tube (ống laser CO₂ thủy tinh). Cả hai đều sử dụng môi trường khí CO₂ để tạo ra tia laser, nhưng khác nhau đáng kể về kết cấu, phương pháp kích thích, đặc tính vận hành, cấu hình hệ thống và yêu cầu bảo trì.
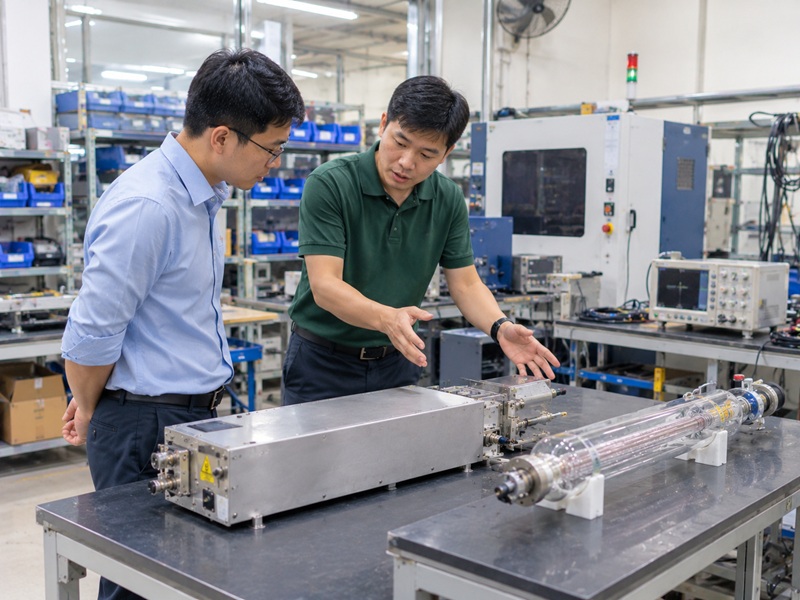
Khi đầu tư máy laser CO₂ công nghiệp, doanh nghiệp thường phải cân nhắc giữa hai công nghệ phổ biến: RF CO₂ metal tube (ống laser CO₂ RF kim loại) và glass CO₂ tube (ống laser CO₂ thủy tinh). Cả hai đều sử dụng môi trường khí CO₂ để tạo ra tia laser, nhưng khác nhau đáng kể về kết cấu, phương pháp kích thích, đặc tính vận hành, cấu hình hệ thống và yêu cầu bảo trì.
Một máy sử dụng RF tube không mặc nhiên phù hợp hơn máy sử dụng ống thủy tinh. Ngược lại, máy dùng ống thủy tinh cũng không phải lúc nào là lựa chọn kinh tế nhất. Quyết định đúng phải dựa trên vật liệu gia công, chất lượng sản phẩm, tốc độ sản xuất, thời gian vận hành, mức độ tích hợp dây chuyền và năng lực bảo trì tại nhà máy.
Bài viết này phân tích hai công nghệ dưới góc nhìn của người mua máy, nhân viên mua hàng, kỹ thuật trưởng và quản lý nhà máy, giúp doanh nghiệp lựa chọn dựa trên hiệu quả sản xuất và chi phí vòng đời, thay vì chỉ so sánh giá mua ban đầu.
1. Laser CO₂ RF kim loại và laser CO₂ thủy tinh là gì?
1.1. Ống laser CO₂ RF kim loại (RF Metal Tube)
RF metal tube là nguồn phát laser CO₂ sử dụng cấu trúc kim loại để tạo và duy trì môi trường phóng điện bên trong. Tùy nhà sản xuất và model, cấu trúc có thể bao gồm buồng phóng điện, điện cực, hệ thống làm mát, bộ cộng hưởng quang học và các thành phần hỗ trợ khác.
Điểm đặc trưng của công nghệ RF là môi trường khí được kích thích bằng năng lượng điện từ tần số vô tuyến (Radio Frequency – RF). Năng lượng RF tạo ra sự phóng điện trong môi trường khí, kích thích các phân tử khí CO₂ và hình thành bức xạ laser.
Một số đặc điểm thường gặp:
-
Kết cấu kim loại tương đối gọn, phù hợp với nhiều cấu hình máy công nghiệp.
-
Sử dụng nguồn RF chuyên dụng để kích thích môi trường khí.
-
Có thể được thiết kế để đáp ứng yêu cầu khắc, marking và gia công chính xác.
-
Một số dòng máy được tích hợp vào hệ thống sản xuất tự động hoặc dây chuyền công nghiệp.
-
Việc kiểm tra, bảo trì và phục hồi phụ thuộc vào thiết kế, model và tình trạng thực tế của nguồn laser.
Cần lưu ý rằng RF metal tube không phải một cấu hình duy nhất. Công suất, tần số, thiết kế cộng hưởng, hệ thống làm mát và phương thức điều khiển có thể khác nhau giữa các hãng như Synrad, Coherent, Rofin, Iradion và những nhà sản xuất khác.
1.2. Ống laser CO₂ thủy tinh (Glass CO₂ Tube)
Ống laser CO₂ thủy tinh thường có thân ống làm bằng thủy tinh, bên trong chứa hỗn hợp khí laser và các điện cực tạo phóng điện. Khi được cấp điện áp cao từ bộ nguồn phù hợp, môi trường khí bên trong ống được kích thích và phát ra tia laser CO₂.
Cấu tạo tổng quan thường gồm:
-
Thân ống thủy tinh và buồng chứa hỗn hợp khí.
-
Các điện cực tạo phóng điện.
-
Hệ thống gương cộng hưởng quang học ở hai đầu.
-
Đầu ra tia laser.
-
Hệ thống làm mát, thường sử dụng nước đối với nhiều cấu hình công nghiệp.
Đặc điểm thường gặp của công nghệ này là kết cấu tương đối đơn giản, có nhiều lựa chọn công suất và được sử dụng rộng rãi trong các máy cắt, khắc vật liệu phi kim loại.
Ống thủy tinh thường được lựa chọn trong các máy cắt laser CO₂ gia công mica, gỗ, da, vải, nhựa phù hợp và một số vật liệu phi kim khác. Tuy nhiên, khả năng gia công thực tế vẫn phụ thuộc vào công suất, chất lượng tia, hệ quang học, cơ cấu chuyển động và thông số công nghệ của toàn bộ máy.
2. So sánh cấu tạo và nguyên lý hoạt động
Điểm khác biệt quan trọng nhất giữa hai công nghệ nằm ở cách tạo phóng điện và cấu trúc của nguồn phát laser.
| Tiêu chí | RF CO₂ metal tube | Glass CO₂ tube |
|---|---|---|
| Kết cấu chính | Buồng phóng điện có cấu trúc kim loại | Thân ống thủy tinh chứa hỗn hợp khí |
| Phương pháp kích thích | Năng lượng điện từ tần số vô tuyến RF | Phóng điện bằng điện áp cao qua các điện cực |
| Bộ nguồn | RF power supply hoặc hệ thống nguồn tương ứng với model | Bộ nguồn cao áp DC phù hợp với ống |
| Cộng hưởng quang học | Tích hợp theo thiết kế của nguồn RF | Thường sử dụng gương cộng hưởng ở hai đầu |
| Làm mát | Tùy model, thường có hệ thống làm mát chuyên dụng | Nhiều loại sử dụng làm mát bằng nước |
| Tích hợp máy | Phù hợp với các hệ thống được thiết kế cho nguồn RF | Phổ biến trong nhiều dòng máy cắt, khắc CO₂ |
| Bảo trì | Cần đánh giá cả RF tube, RF power supply và các hệ thống liên quan | Cần đánh giá ống, nguồn cao áp, nước làm mát và hệ quang |
| Khả năng phục hồi | Tùy model, cấu trúc và tình trạng thực tế | Tùy loại ống, tình trạng và khả năng cung cấp linh kiện |
Không nên hiểu rằng chỉ cần thay đổi nguồn phát là có thể chuyển đổi máy từ công nghệ này sang công nghệ kia. Hai loại nguồn có thể khác nhau về điện, cơ khí, điều khiển, làm mát, giao tiếp và yêu cầu quang học. Việc thay thế hoặc chuyển đổi phải được đánh giá theo thiết kế máy và thông số của nhà sản xuất.
3. Khác biệt về đặc tính vận hành và ứng dụng
Mặc dù cùng thuộc nhóm laser CO₂, hai công nghệ có thể được sử dụng trong những cấu hình máy và môi trường sản xuất khác nhau.
3.1. Nhu cầu khắc và marking
Đối với công việc khắc logo, ký hiệu, mã QR, mã vạch, thông tin sản phẩm hoặc marking trên vật liệu phi kim, RF CO₂ thường được cân nhắc khi doanh nghiệp cần kiểm soát quá trình gia công chính xác, khả năng lặp lại và tích hợp với hệ thống điều khiển công nghiệp.
Tuy nhiên, chất lượng marking không chỉ phụ thuộc vào nguồn RF. Nó còn liên quan đến chất lượng chùm tia, hệ quét galvo, thấu kính F-theta, tiêu cự, phần mềm điều khiển, vật liệu và thông số gia công.
Ống thủy tinh cũng có thể đáp ứng nhu cầu khắc và đánh dấu trên nhiều vật liệu phi kim nếu cấu hình máy phù hợp. Do đó, cần đánh giá mẫu sản phẩm thực tế thay vì chỉ dựa vào loại ống laser.
3.2. Nhu cầu cắt vật liệu
Với các ứng dụng cắt vải, da, gỗ, mica và vật liệu phi kim phù hợp, máy dùng ống thủy tinh có thể là lựa chọn kinh tế trong nhiều cấu hình, đặc biệt khi doanh nghiệp cần công suất phù hợp với diện tích gia công và ngân sách đầu tư.
RF CO₂ cũng có thể được sử dụng trong các ứng dụng cắt vật liệu phi kim. Việc lựa chọn phụ thuộc vào yêu cầu về chất lượng đường cắt, tốc độ, độ chính xác, chế độ vận hành và cấu hình máy.
Không nên kết luận một công nghệ cắt nhanh hơn công nghệ còn lại nếu chưa xác định cùng điều kiện thử nghiệm: vật liệu, độ dày, công suất hữu ích tại vị trí gia công, tốc độ, tiêu cự, chất lượng quang học và tiêu chí chất lượng sản phẩm.
3.3. Sản xuất liên tục và tích hợp dây chuyền
Đối với nhà máy vận hành nhiều ca, việc đánh giá nguồn laser cần mở rộng từ khả năng phát tia sang độ ổn định của toàn bộ hệ thống.
Những yếu tố cần xem xét gồm:
-
Khả năng duy trì chất lượng gia công trong thời gian vận hành dài.
-
Độ ổn định của hệ thống làm mát và nguồn điện.
-
Khả năng đồng bộ với PLC, robot, hệ thống điều khiển và phần mềm sản xuất.
-
Khả năng giám sát trạng thái máy và phát hiện lỗi.
-
Thời gian chẩn đoán, sửa chữa và khôi phục sản xuất khi xảy ra sự cố.
-
Năng lực hỗ trợ kỹ thuật và khả năng cung cấp linh kiện.
RF metal tube thường xuất hiện trong các cấu hình máy công nghiệp, marking hoặc hệ thống tích hợp chuyên dụng. Trong khi đó, glass CO₂ tube được sử dụng rộng rãi trong các dòng máy cắt và khắc vật liệu phi kim.
Dù lựa chọn công nghệ nào, doanh nghiệp cũng cần kiểm tra khả năng tương thích với dây chuyền hiện tại, thay vì chỉ đánh giá riêng nguồn phát laser.
4. So sánh chi phí đầu tư, bảo trì và downtime
Giá mua máy chỉ là một phần trong tổng chi phí sở hữu. Khi so sánh hai công nghệ, doanh nghiệp nên tách riêng chi phí đầu tư ban đầu, chi phí vận hành, chi phí bảo trì và tổn thất do dừng máy.
| Tiêu chí | Máy dùng RF metal tube | Máy dùng glass CO₂ tube |
|---|---|---|
| Đầu tư ban đầu | Phụ thuộc hãng, model, công suất và cấu hình; cần so sánh theo cùng phạm vi thiết bị | Có nhiều cấu hình và phân khúc máy; cần so sánh theo cùng tiêu chuẩn |
| Chi phí thay nguồn | Phụ thuộc model, nguồn RF và phương án thay thế | Phụ thuộc công suất, loại ống và cấu hình máy |
| Bảo trì định kỳ | Kiểm tra nguồn RF, làm mát, quang học, điện và điều khiển theo hướng dẫn model | Kiểm tra ống, nguồn cao áp, nước làm mát, quang học và hệ thống điện |
| Sửa chữa | Có thể cần đơn vị chuyên môn về RF và đúng dòng nguồn | Phụ thuộc tình trạng ống, nguồn cao áp và linh kiện |
| Downtime | Phụ thuộc thời gian chẩn đoán, linh kiện và năng lực phục hồi RF | Phụ thuộc khả năng thay ống, căn chỉnh và khôi phục máy |
| Hỗ trợ kỹ thuật | Nên kiểm tra năng lực hỗ trợ đúng hãng, model và nguồn RF | Nên kiểm tra khả năng cung cấp ống, nguồn và dịch vụ căn chỉnh |
| Khả năng phục hồi | Một số model có thể được kiểm tra, sửa chữa hoặc phục hồi tùy tình trạng | Có phương án sửa chữa hoặc thay thế tùy loại ống và mức độ hư hỏng |
Không có một mức chi phí bảo trì cố định áp dụng cho mọi máy RF hoặc mọi máy dùng ống thủy tinh. Doanh nghiệp cần yêu cầu nhà cung cấp làm rõ phạm vi bảo hành, vật tư thay thế, thời gian hỗ trợ, chi phí kiểm tra và phương án xử lý khi nguồn phát suy giảm công suất.
Một điểm đặc biệt quan trọng: Downtime có thể gây thiệt hại lớn hơn chi phí sửa chữa trực tiếp. Nếu máy dừng làm chậm tiến độ đơn hàng, ảnh hưởng đến dây chuyền hoặc khiến doanh nghiệp phải thuê gia công bên ngoài, tổn thất thực tế có thể tăng đáng kể.
5. Bảng quyết định: Nên chọn RF hay glass CO₂ theo ứng dụng?
Bảng dưới đây mang tính định hướng ban đầu. Quyết định cuối cùng cần dựa trên mẫu gia công, thông số máy và điều kiện sản xuất thực tế.
| Nhu cầu sản xuất | RF CO₂ metal tube | Glass CO₂ tube | Điều cần ưu tiên kiểm tra |
|---|---|---|---|
| Khắc logo, ký hiệu trên vật liệu phi kim | Đáng cân nhắc | Có thể phù hợp | Độ sắc nét, độ lặp lại, tốc độ |
| Marking mã QR, mã vạch | Đáng cân nhắc trong cấu hình phù hợp | Có thể đáp ứng nếu chất lượng marking đạt yêu cầu | Độ tương phản, khả năng quét, tính ổn định |
| Cắt vải, da | Phù hợp tùy cấu hình | Phù hợp trong nhiều cấu hình máy | Tốc độ, độ dày, cháy mép, chất lượng đường cắt |
| Cắt mica, gỗ | Có thể sử dụng | Phổ biến trong nhiều dòng máy | Công suất hữu ích, diện tích làm việc, chất lượng cạnh |
| Sản xuất nhiều ca | Có thể phù hợp nếu thiết kế và bảo trì đáp ứng | Có thể phù hợp nếu cấu hình và chế độ bảo trì đáp ứng | Độ ổn định toàn hệ thống, downtime |
| Tích hợp marking vào dây chuyền | Đáng cân nhắc | Có thể phù hợp nếu hệ thống đáp ứng | Giao tiếp điều khiển, tốc độ, đồng bộ |
| Ngân sách đầu tư hạn chế | Cần so sánh tổng cấu hình | Có thể có nhiều lựa chọn phù hợp | Tổng chi phí sở hữu, không chỉ giá nguồn |
| Nhà máy đang sử dụng RF tube | Có thể tiếp tục khai thác nếu nguồn còn khả năng phục hồi | Không nên chuyển đổi chỉ vì giá mua thấp hơn | Khả năng sửa chữa, thay thế và tương thích |
Nguyên tắc lựa chọn: Nếu yêu cầu chính là khắc hoặc marking chính xác, cần đánh giá toàn bộ hệ quang và điều khiển. Nếu yêu cầu chính là cắt vật liệu phi kim với ngân sách đầu tư tối ưu, cần so sánh các cấu hình máy dùng ống thủy tinh và RF trên cùng mẫu thử. Nếu nhà máy đang vận hành hệ thống RF, hãy đánh giá khả năng bảo trì và phục hồi trước khi quyết định thay đổi công nghệ.
6. Những yếu tố phải kiểm tra trước khi mua máy laser CO₂
Đừng chỉ hỏi nhà cung cấp máy sử dụng ống bao nhiêu watt. Người mua hàng và kỹ thuật trưởng nên xây dựng checklist đánh giá tối thiểu gồm các nhóm sau.
6.1. Công suất laser
Cần phân biệt ba khái niệm:
-
Công suất định mức: Thông số do nhà sản xuất công bố theo điều kiện xác định.
-
Công suất đo được: Giá trị thực tế khi đo bằng thiết bị và phương pháp phù hợp.
-
Công suất hữu ích tại vị trí gia công: Năng lượng laser thực sự đến được vùng xử lý vật liệu sau các thành phần quang học và đường truyền tia.
Ba giá trị này không mặc nhiên bằng nhau. Khi nghiệm thu máy, cần yêu cầu nhà cung cấp công bố điều kiện đo và phương pháp kiểm tra.
6.2. Chất lượng chùm tia
Chất lượng tia ảnh hưởng đến khả năng hội tụ, phân bố năng lượng và kết quả gia công. Với nhu cầu khắc hoặc cắt chính xác, nên kiểm tra chất lượng chùm tia theo thông số mà nhà sản xuất quy định, đồng thời thử trực tiếp trên vật liệu sản xuất.
6.3. Hệ thống điều khiển
Kiểm tra bộ điều khiển, phần mềm, khả năng điều chỉnh công suất, tốc độ, tần số hoặc các thông số liên quan theo cấu hình máy. Nếu cần tích hợp dây chuyền, phải làm rõ giao tiếp PLC, tín hiệu điều khiển, khả năng đồng bộ và phương thức giám sát lỗi.
6.4. Hệ thống làm mát và nguồn điện
Nguồn laser cần được vận hành trong điều kiện điện và nhiệt phù hợp. Cần kiểm tra yêu cầu về điện áp, công suất cấp, chất lượng nguồn điện, hệ thống làm mát, lưu lượng, nhiệt độ và cảnh báo bảo vệ theo tài liệu của nhà sản xuất.
6.5. Hệ quang học và đường truyền tia
Gương, thấu kính, đầu quét, tiêu cự, căn chỉnh và tình trạng bề mặt quang học đều có thể ảnh hưởng đến hiệu quả gia công. Một nguồn laser hoạt động bình thường không đồng nghĩa tia đến vị trí gia công vẫn đạt chất lượng mong muốn.
6.6. Dịch vụ sau bán hàng
Đây là tiêu chí thường bị xem nhẹ khi mua máy. Doanh nghiệp cần hỏi rõ:
-
Có hỗ trợ kỹ thuật tại Việt Nam hay không?
-
Có khả năng chẩn đoán đúng model nguồn laser không?
-
Thời gian xử lý sự cố dự kiến là bao lâu?
-
Có phương án thay thế hoặc phục hồi nguồn khi hư hỏng không?
-
Có hồ sơ kiểm tra công suất sau sửa chữa không?
-
Chính sách bảo hành và phạm vi bảo hành cụ thể như thế nào?
7. Vì sao phải đánh giá chi phí vòng đời thay vì chỉ so giá mua ban đầu?
Chi phí vòng đời (Total Cost of Ownership – TCO) là tổng chi phí doanh nghiệp phải bỏ ra để sở hữu và vận hành thiết bị trong một khoảng thời gian xác định.
Một máy có giá mua thấp hơn chưa chắc mang lại hiệu quả kinh tế cao hơn nếu chi phí bảo trì lớn, thời gian dừng máy dài hoặc chất lượng sản phẩm không ổn định.
Doanh nghiệp nên đưa các khoản sau vào bài toán TCO:
-
Chi phí mua máy và lắp đặt ban đầu.
-
Chi phí đào tạo nhân sự vận hành.
-
Điện năng, làm mát và vật tư tiêu hao.
-
Chi phí bảo trì định kỳ.
-
Chi phí sửa chữa hoặc thay thế nguồn laser.
-
Chi phí dừng máy và ảnh hưởng đến tiến độ sản xuất.
-
Chi phí thuê gia công bên ngoài khi máy không hoạt động.
-
Giá trị còn lại và khả năng nâng cấp thiết bị.
Có thể sử dụng công thức định hướng:
TCO = Chi phí đầu tư ban đầu + Chi phí vận hành + Chi phí bảo trì, sửa chữa + Chi phí downtime – Giá trị còn lại.
Ví dụ, hai nhà máy cùng đầu tư máy laser CO₂ nhưng có cường độ sử dụng khác nhau. Nhà máy chỉ gia công vài giờ mỗi ngày có thể ưu tiên cấu hình đầu tư ban đầu hợp lý. Nhà máy chạy nhiều ca, có đơn hàng liên tục lại cần quan tâm nhiều hơn đến khả năng duy trì sản xuất, thời gian hỗ trợ kỹ thuật và phương án khôi phục khi nguồn phát gặp sự cố.
Vì vậy, khi yêu cầu báo giá, doanh nghiệp nên đề nghị nhà cung cấp trình bày không chỉ giá máy mà cả phương án bảo trì, thay thế, sửa chữa và hỗ trợ kỹ thuật trong suốt thời gian khai thác.
8. RF tube có thể được kiểm tra, sửa chữa hoặc phục hồi như thế nào?
Một lợi thế cần xem xét khi doanh nghiệp đang sử dụng máy RF CO₂ là khả năng đánh giá và phục hồi nguồn phát thay vì mặc định phải thay mới toàn bộ.
Tuy nhiên, không phải RF tube nào cũng có thể phục hồi. Khả năng xử lý phụ thuộc vào hãng sản xuất, model, cấu trúc nguồn, tình trạng buồng phóng điện, hệ thống RF, linh kiện và mức độ hư hỏng.
Quy trình đánh giá chuyên môn thường cần xem xét các nội dung sau:
Bước 1: Xác định thông tin nguồn laser
Ghi nhận hãng, model, serial, công suất định mức, lịch sử vận hành và biểu hiện lỗi. Thông tin này giúp xác định tài liệu kỹ thuật và phương án kiểm tra phù hợp.
Bước 2: Đánh giá tình trạng thực tế
Kiểm tra tình trạng bên ngoài, các đầu kết nối, dấu hiệu hư hỏng và những thông tin liên quan đến hoạt động của nguồn. Việc đánh giá cần phù hợp với thiết kế từng model, không áp dụng một quy trình giống nhau cho mọi RF tube.
Bước 3: Kiểm tra và phân tích nguyên nhân
Cần xem xét nguồn RF, RF power supply, hệ thống làm mát, kết nối và các yếu tố liên quan. Mục tiêu là phân biệt lỗi nằm ở RF tube hay ở một bộ phận khác của máy.
Bước 4: Đánh giá khả năng sửa chữa hoặc phục hồi
Tùy kết quả kiểm tra, đơn vị kỹ thuật có thể đề xuất sửa chữa, phục hồi, nạp khí hoặc thay thế. Nạp khí không đồng nghĩa chắc chắn khôi phục được công suất định mức; hiệu quả phải được xác minh bằng kết quả kiểm tra phù hợp.
Bước 5: Kiểm tra sau xử lý
Sau khi hoàn tất, cần đánh giá khả năng phát tia, công suất đo được, độ ổn định và các điều kiện vận hành theo model. Khi lắp trở lại máy, cần kiểm tra thêm sự tương thích và kết quả gia công thực tế.
Bước 6: Tư vấn phương án khai thác
Dựa trên kết quả kiểm tra, doanh nghiệp có thể cân nhắc tiếp tục sử dụng, theo dõi, sửa chữa bổ sung hoặc thay thế nguồn. Không nên quyết định chỉ dựa trên một con số công suất mà bỏ qua tình trạng toàn hệ thống.
INFALWAY cung cấp dịch vụ kiểm tra, sửa chữa, phục hồi và nạp khí cho một số dòng ống laser CO₂ RF kim loại, tùy model và tình trạng thực tế. Doanh nghiệp có thể gửi thông tin nguồn laser để được đánh giá khả năng xử lý trước khi quyết định phương án.
Tham khảo dịch vụ: Dịch vụ Laser CO₂ RF của INFALWAY.
9. Khi nào nên chọn RF, glass tube hoặc công nghệ khác?
Nên cân nhắc RF CO₂ metal tube khi:
-
Nhà máy cần nguồn laser phù hợp với hệ thống khắc, marking hoặc dây chuyền công nghiệp chuyên dụng.
-
Yêu cầu về chất lượng gia công, độ lặp lại và khả năng tích hợp được đặt lên hàng đầu.
-
Cấu hình máy RF đã được kiểm chứng trên vật liệu và quy trình sản xuất thực tế.
-
Doanh nghiệp có phương án bảo trì, sửa chữa hoặc phục hồi nguồn RF phù hợp với model đang sử dụng.
Nên cân nhắc glass CO₂ tube khi:
-
Nhu cầu chính là cắt hoặc khắc vật liệu phi kim.
-
Có cấu hình máy đáp ứng công suất, chất lượng đường cắt và diện tích làm việc.
-
Ngân sách đầu tư ban đầu là yếu tố quan trọng.
-
Nhà cung cấp có khả năng hỗ trợ ống, nguồn cao áp, hệ thống làm mát và căn chỉnh quang học.
Nên xem xét công nghệ khác khi:
-
Vật liệu hoặc yêu cầu gia công không phù hợp với laser CO₂.
-
Quy trình đòi hỏi đặc tính bước sóng hoặc cơ chế tương tác vật liệu khác.
-
Doanh nghiệp cần cắt kim loại hoặc gia công vật liệu đặc thù mà cấu hình CO₂ đang xem xét không đáp ứng.
Không nên lựa chọn công nghệ chỉ vì tên gọi RF hay thủy tinh. Hãy yêu cầu nhà cung cấp chạy thử trên đúng vật liệu, đúng độ dày và đúng tiêu chí chất lượng mà nhà máy cần.
10. FAQ – Câu hỏi thường gặp
Laser CO₂ RF kim loại có tốt hơn laser CO₂ thủy tinh không?
Không thể kết luận công nghệ nào tốt hơn trong mọi trường hợp. RF CO₂ metal tube và glass CO₂ tube có cấu tạo, phương pháp kích thích và nhóm cấu hình ứng dụng khác nhau. Lựa chọn phù hợp phụ thuộc vào yêu cầu gia công, chất lượng sản phẩm, cường độ vận hành, ngân sách và năng lực bảo trì.
Máy laser CO₂ RF có thể dùng để cắt vải và da không?
Có thể, nếu công suất, hệ quang học, cơ cấu chuyển động và thông số gia công của máy đáp ứng yêu cầu vật liệu. Cần chạy thử trên đúng loại vải hoặc da, đánh giá tốc độ, chất lượng đường cắt và hiện tượng cháy cạnh trước khi quyết định đầu tư.
Ống laser CO₂ RF kim loại bị yếu có nhất thiết phải thay mới không?
Không nhất thiết. Công suất suy giảm có thể liên quan đến RF tube, RF power supply, làm mát, kết nối, hệ quang học hoặc các bộ phận khác. Cần kiểm tra để xác định nguyên nhân và đánh giá khả năng sửa chữa hoặc phục hồi theo model.
Nạp khí RF tube có khôi phục được công suất ban đầu không?
Không thể cam kết điều này cho mọi trường hợp. Kết quả phụ thuộc vào tình trạng nguồn, thiết kế, model và nguyên nhân suy giảm. Nạp khí chỉ là một phương án xử lý trong những trường hợp phù hợp; cần kiểm tra và đo công suất sau xử lý để xác minh kết quả.
Khi mua máy laser CO₂, có nên chỉ so sánh công suất watt?
Không. Ngoài công suất định mức, cần xem xét công suất đo được, công suất hữu ích tại vị trí gia công, chất lượng chùm tia, hệ quang học, tốc độ, hệ điều khiển, làm mát và khả năng đáp ứng vật liệu thực tế.
Nhà máy đang sử dụng RF tube nên sửa chữa hay thay mới?
Cần căn cứ vào kết quả kiểm tra, khả năng phục hồi, chi phí xử lý, thời gian downtime, tuổi thọ khai thác dự kiến và mức độ đáp ứng sản xuất sau khi xử lý. Nên so sánh tổng chi phí và rủi ro của từng phương án trước khi quyết định.
Kết luận: Chọn công nghệ phù hợp với bài toán sản xuất
Laser CO₂ RF kim loại và laser CO₂ thủy tinh đều có vai trò trong gia công vật liệu phi kim, nhưng phục vụ những cấu hình và nhu cầu sản xuất khác nhau. RF không phải lúc nào cũng tốt hơn glass tube; glass tube cũng không mặc nhiên là lựa chọn kinh tế hơn nếu xét toàn bộ chi phí vận hành và downtime.
Đối với người mua máy, kỹ thuật trưởng và quản lý nhà máy, quyết định đầu tư nên dựa trên bốn nhóm tiêu chí: chất lượng sản phẩm cần đạt, năng suất sản xuất, tổng chi phí vòng đời và năng lực hỗ trợ kỹ thuật sau bán hàng.
Đặc biệt, nếu doanh nghiệp đang sử dụng máy laser CO₂ RF kim loại và gặp tình trạng suy giảm công suất, hoạt động không ổn định hoặc phát sinh lỗi, hãy kiểm tra nguyên nhân trước khi quyết định thay mới nguồn laser.
INFALWAY hỗ trợ kiểm tra, sửa chữa, phục hồi và nạp khí một số dòng RF CO₂ metal tube tùy model và tình trạng thực tế. Liên hệ INFALWAY để cung cấp thông tin hãng, model, serial và biểu hiện lỗi của nguồn laser, từ đó được tư vấn phương án kiểm tra và xử lý phù hợp.
Tìm hiểu thêm: Dịch vụ sửa chữa, phục hồi và nạp khí ống laser CO₂ RF kim loại – INFALWAY.
=============================
CÔNG TY CỔ PHẦN INFALWAY-LASER
-
Văn phòng: Lô E2a-10, Đường D2b, Khu Công nghệ cao, TP. Thủ Đức, TP. Hồ Chí Minh (Vườn Ươm Doanh Nghiệp Công Nghệ Cao)
-
Hotline: 0914255995 - 0908811009
-
Email: laser@infalway.com
-
Website:
https://infalway.com/
-
 Đầu tư và phát triển24/08/2023
-
 Tiềm năng phát triển24/08/2023
-
 Sự phát triển công nghiệp Laser tại Việt nam24/08/2023
-
 Laser CO2 tại Việt nam24/08/2023
-
 Ứng dụng Laser CO224/08/2023
-
 Công suất lớn nhất của Laser Co2 đã được chế tạo24/08/2023
-
 Lịch sử phát triển Laser CO224/08/2023
-
 Phục hồi Laser CO2 Kim loại RF24/08/2023
-
 Sửa chữa nguồn,mạch điện Laser24/08/2023
-
 Ứng dụng của laser CO2 trong lĩnh vực thẩm mỹ và y tế26/09/2023


