


Thứ 6, 30/10/2026
Administrator
35
30/10/2026, Administrator
35
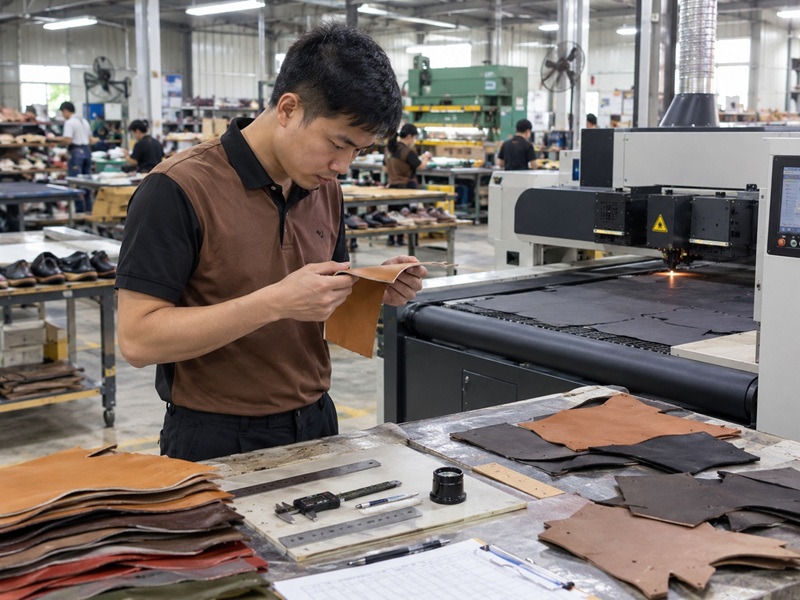
Máy Laser CO₂ RF cắt da bị xém mép, đường cắt không đồng đều hoặc phải giảm tốc độ mới cắt xuyên vật liệu là những dấu hiệu cho thấy quy trình gia công cần được kiểm tra. Tuy nhiên, các triệu chứng này không đủ để kết luận nguồn laser RF đã suy giảm công suất.
Trong sản xuất giày da, kết quả cắt phụ thuộc đồng thời vào công suất quang đầu ra, hệ thống dẫn tia, tiêu điểm, tình trạng quang học, đặc tính vật liệu và thông số gia công. Da thuộc tự nhiên, da tổng hợp, vật liệu phủ bề mặt và các loại vật liệu nhiều lớp có thể phản ứng khác nhau ngay cả khi sử dụng cùng một chương trình cắt.
Đối với kỹ sư bảo trì và production engineer, câu hỏi quan trọng là: Lỗi xuất phát từ vật liệu và quy trình gia công, từ hệ thống quang học hay từ chính RF source?
Bài viết này xây dựng quy trình chẩn đoán theo triệu chứng, giúp nhà máy xác định thứ tự kiểm tra, lựa chọn dữ liệu cần thu thập và quyết định khi nào cần đánh giá sâu nguồn laser CO₂ RF.
1. Vì sao máy Laser CO₂ RF cắt da bị xém mép hoặc không đều?
Một hệ thống Laser CO₂ RF công nghiệp có thể được phân tích thành chuỗi truyền năng lượng:
RF power supply → RF source → quang học đầu ra → beam delivery → focusing optics → vật liệu.
Song song với chuỗi này là các hệ thống điều khiển chuyển động, điều chế laser, hút khói, làm mát và quản lý vật liệu. Bất thường ở bất kỳ nhóm nào cũng có thể ảnh hưởng đến chất lượng cắt.
Cần phân biệt ba đại lượng:
-
Công suất đặt: Giá trị công suất được yêu cầu từ phần mềm hoặc bộ điều khiển.
-
Công suất quang đầu ra: Công suất laser thực tế tại vị trí đo, được xác định bằng thiết bị phù hợp.
-
Hiệu quả gia công tại vật liệu: Kết quả cắt thực tế, chịu ảnh hưởng của năng lượng đến bề mặt, tiêu điểm, tốc độ, đặc tính vật liệu và điều kiện xử lý.
Ba đại lượng này có liên quan nhưng không đồng nhất. Phần mềm hiển thị công suất đặt bình thường không chứng minh nguồn laser đang phát đủ công suất quang. Ngược lại, công suất quang đầu ra đạt yêu cầu cũng không bảo đảm mọi loại da đều được cắt với chất lượng giống nhau.
Bốn nhóm triệu chứng cần phân biệt
Nhóm 1 — Xém mép: Mép cắt sẫm màu, cháy xém hoặc có cặn bám. Cần xem xét vật liệu, năng lượng tác động, tốc độ, focus và điều kiện hút khói.
Nhóm 2 — Không cắt xuyên hoàn toàn: Đường cắt còn những đoạn dính, phải tách bằng tay hoặc không đạt yêu cầu sản xuất. Cần kiểm tra độ dày, số lớp, tiêu điểm, thông số gia công và công suất quang.
Nhóm 3 — Đường cắt không đồng đều: Một số vùng cắt tốt, vùng khác bị xém hoặc không xuyên. Cần chú ý đến vật liệu, độ cao bề mặt, alignment, beam delivery và cơ cấu chuyển động.
Nhóm 4 — Chất lượng giảm theo thời gian: Máy cắt tốt khi mới khởi động nhưng chất lượng giảm sau một thời gian vận hành. Cần ghi nhận diễn biến theo thời gian, tình trạng làm mát, cảnh báo và dữ liệu công suất nếu có.
Không nên gộp cả bốn nhóm vào một kết luận như “ống RF yếu”. Mỗi nhóm cung cấp những manh mối khác nhau để lựa chọn phép kiểm tra tiếp theo.
2. Troubleshooting matrix: Triệu chứng, kiểm tra và hướng xác định nguyên nhân
Bảng dưới đây được thiết kế để sử dụng trong hoạt động bảo trì tại nhà máy giày da.
| Triệu chứng | Kiểm tra trước | Dữ liệu cần thu thập | Khi nào cần nghi ngờ RF source? |
|---|---|---|---|
| Da bị xém mép, có cặn hoặc đổi màu | Loại da, lớp phủ, tốc độ, công suất đặt, focus và hút khói | Mẫu cắt đạt/lỗi, mã lô, thông số chương trình, ảnh mép cắt | Khi có thêm bằng chứng công suất quang đầu ra suy giảm hoặc không ổn định |
| Không cắt xuyên hoàn toàn | Độ dày, số lớp, focus, tốc độ và tình trạng quang học | Độ dày thực tế, cấu hình vật liệu, thông số gia công, lịch sử lỗi | Khi công suất quang đo được thấp hơn baseline phù hợp sau khi kiểm tra các nguyên nhân khác |
| Đường cắt tốt ở đầu bàn nhưng kém ở cuối bàn | Alignment, beam delivery, focus và cơ cấu chuyển động | Vị trí lỗi, mẫu cắt theo từng vùng, tình trạng đầu cắt | Khi có bằng chứng output nguồn bất thường; nếu lỗi phụ thuộc vị trí, ưu tiên kiểm tra đường truyền tia |
| Chất lượng cắt thay đổi giữa các tấm da | Độ đồng đều vật liệu, độ dày, lớp phủ và điều kiện gá đặt | Mã lô, độ dày, mẫu vật liệu, thông số gia công | Khi lỗi vẫn tồn tại trên vật liệu đối chứng và đi kèm sự suy giảm output đã xác minh |
| Máy cắt tốt lúc đầu, sau đó yếu dần | Cooling, trạng thái nguồn, thông số và điều kiện vận hành | Thời điểm lỗi, thời gian chạy, cảnh báo, dữ liệu công suất nếu có | Khi output giảm theo thời gian và các nguyên nhân khác không giải thích được hiện tượng |
| Phải tăng công suất đặt liên tục để duy trì chất lượng | Chương trình, focus, optics, vật liệu và lịch sử bảo trì | Xu hướng công suất đặt, chất lượng sản phẩm, dữ liệu output thực tế | Khi công suất quang thực tế giảm so với baseline, không chỉ khi giá trị công suất đặt tăng |
| Xuất hiện RF fault hoặc laser ngừng phát | Mã lỗi, RF power supply, nguồn điện, làm mát và interlock | Fault history, thời điểm xảy ra, trạng thái hệ thống | Khi dữ liệu chẩn đoán hướng đến nguồn laser hoặc hệ thống RF; không kết luận chỉ từ tên cảnh báo |
Lưu ý kỹ thuật: Đây là bảng định hướng chẩn đoán, không phải bảng xác nhận linh kiện hỏng. Một triệu chứng có thể có nhiều nguyên nhân và cần được xác minh bằng phép kiểm tra phù hợp với model máy.
3. Kiểm tra vật liệu: Khi nào lỗi nằm ở da thay vì máy laser?
Trong ngành giày da, vật liệu là một trong những yếu tố cần kiểm tra sớm vì tính chất bề mặt và cấu trúc của da có thể khác nhau đáng kể giữa các lô sản xuất.
3.1. Da tự nhiên và da tổng hợp không phản ứng giống nhau
Da thuộc tự nhiên có thể khác nhau về cấu trúc, độ dày, độ ẩm, màu sắc và cách xử lý bề mặt. Da tổng hợp lại có thể chứa nhiều lớp polymer, lớp phủ màu, lớp hoàn thiện hoặc vật liệu nền khác nhau.
Những khác biệt này ảnh hưởng đến cách vật liệu hấp thụ năng lượng, biến đổi nhiệt và hình thành mép cắt.
Do đó, cùng một chương trình laser có thể tạo ra kết quả khác nhau khi nhà máy thay đổi loại da, nhà cung cấp hoặc lớp hoàn thiện bề mặt.
Đặc biệt, với da tổng hợp, kỹ sư phải xác nhận thành phần vật liệu và tính tương thích với laser trước khi gia công. Không nên đưa vật liệu có thành phần chưa xác định vào máy, vì một số loại polymer có thể phát sinh khí độc hoặc sản phẩm phân hủy nguy hiểm.
3.2. Độ dày và độ đồng đều của tấm da
Nếu độ dày thay đổi giữa các vùng, khoảng cách từ đầu gia công đến bề mặt cũng có thể thay đổi. Điều này ảnh hưởng đến vị trí tiêu điểm thực tế.
Đối với vật liệu nhiều lớp, số lớp và cách xếp chồng cũng tác động đến điều kiện gia công. Một cấu hình đã được xác nhận cho một lớp da không thể mặc định phù hợp khi chuyển sang nhiều lớp.
Quy trình kiểm tra đề xuất:
-
Đo hoặc xác nhận độ dày tại các vùng có chất lượng cắt khác nhau.
-
Đối chiếu mã lô và thông số vật liệu giữa mẫu đạt với mẫu lỗi.
-
Kiểm tra bề mặt có nhăn, cong hoặc không phẳng không.
-
Thực hiện phép thử đối chứng theo quy trình đã được phê duyệt, nếu điều kiện cho phép.
Nếu lỗi đi theo một vùng vật liệu cụ thể thay vì đi theo vị trí trên bàn máy, cần xem xét kỹ khả năng nguyên nhân nằm ở vật liệu.
3.3. Lớp phủ và xử lý bề mặt
Các công đoạn hoàn thiện như nhuộm, phủ màu, phủ bảo vệ hoặc xử lý bề mặt có thể làm thay đổi phản ứng của vật liệu với laser.
Một lớp phủ hấp thụ năng lượng khác với vật liệu nền có thể khiến mép cắt sẫm màu hơn, dù điều kiện phát laser không thay đổi.
Kỹ sư cần xác nhận loại lớp phủ và lịch sử xử lý vật liệu trước khi điều chỉnh công suất. Nếu lỗi chỉ xuất hiện sau khi thay đổi quy trình hoàn thiện, cần kiểm tra yếu tố này trước khi quy kết cho nguồn laser.
4. Focus: Sai tiêu điểm có thể làm đường cắt không đồng đều
Hệ thống focusing optics có nhiệm vụ hội tụ chùm tia vào vùng gia công phù hợp. Khi tiêu điểm không đúng, mật độ năng lượng tại vật liệu có thể thay đổi và ảnh hưởng đến khả năng cắt.
Các dấu hiệu gợi ý gồm:
-
Đường cắt rộng hơn so với mẫu đạt.
-
Mép cắt không sắc nét hoặc chất lượng giảm.
-
Những vùng có độ cao khác nhau cho kết quả khác nhau.
-
Chất lượng cắt thay đổi theo vị trí gia công.
Tuy nhiên, không thể xác định sai focus chỉ bằng hình dạng mép cắt. Kỹ sư cần kiểm tra khoảng cách làm việc, vị trí đầu cắt, cơ cấu lấy nét và độ phẳng vật liệu theo hướng dẫn của nhà sản xuất.
Nếu lỗi tập trung ở những vùng có bề mặt da cong hoặc độ dày thay đổi, cần ưu tiên xác minh quan hệ giữa tiêu điểm và hình học vật liệu.
Ngược lại, nếu focus đã được xác nhận phù hợp nhưng toàn bộ vùng cắt vẫn yếu hơn baseline, cần mở rộng điều tra sang optics, beam delivery và công suất quang đầu ra.
5. Optics và beam delivery: Năng lượng có thực sự đến được vật liệu?
Ngay cả khi RF source hoạt động bình thường, năng lượng laser đến vùng gia công vẫn có thể giảm do tổn hao trên đường truyền quang học.
5.1. Gương và thấu kính bị nhiễm bẩn
Bụi, khói và cặn từ quá trình gia công có thể tích tụ trên các thành phần quang học. Nhiễm bẩn hoặc hư hỏng có thể làm tăng tổn hao năng lượng, thay đổi đặc tính chùm tia hoặc gây nóng cục bộ trên linh kiện.
Trong nhà máy giày da, mức độ tích tụ cặn phụ thuộc vào vật liệu, chế độ gia công, hệ thống hút khói và điều kiện bảo trì.
Các thành phần cần xem xét tùy cấu hình máy gồm:
-
Cửa sổ đầu ra laser.
-
Gương phản xạ hoặc gương đổi hướng.
-
Đường truyền chùm tia.
-
Thấu kính hội tụ.
-
Giá đỡ và các thành phần quang học liên quan.
Không nên kết luận hệ quang hoàn toàn bình thường chỉ vì bề mặt nhìn bằng mắt có vẻ sạch. Đồng thời, không tự ý tháo hoặc vệ sinh linh kiện khi chưa có hướng dẫn, thiết bị và nhân sự phù hợp.
5.2. Alignment và beam delivery
Sai lệch căn chỉnh có thể làm chùm tia không đi theo đường truyền thiết kế hoặc không đến đúng vị trí gia công.
Một dấu hiệu đáng chú ý là chất lượng cắt thay đổi theo vị trí trên vùng làm việc. Nếu đầu bàn cho kết quả tốt nhưng cuối bàn cắt yếu, kỹ sư cần kiểm tra alignment, beam delivery và sự ổn định cơ khí của hệ thống.
Cần ghi lại vị trí lỗi và so sánh với các vùng đạt yêu cầu. Nếu có thiết bị phù hợp, kỹ thuật viên có thể tiến hành các phép kiểm tra đường truyền tia theo quy trình của nhà sản xuất.
Không nên tăng công suất để bù cho một hệ quang đang bị sai lệch hoặc suy hao mà chưa xác định nguyên nhân.
5.3. Phân biệt suy hao quang học với suy giảm nguồn
Đây là một bước quan trọng trong quyết định bảo trì.
Trường hợp A: Công suất quang tại đầu ra nguồn thấp hơn baseline. Cần kiểm tra sâu RF source, RF power supply và các yếu tố điện, điều khiển hoặc làm mát liên quan.
Trường hợp B: Công suất tại đầu ra nguồn bình thường nhưng năng lượng đến vùng gia công không phù hợp. Cần ưu tiên kiểm tra optics, beam delivery, alignment, focus và điều kiện đo.
Kết quả đo phải được thực hiện bằng thiết bị tương thích và so sánh trong điều kiện phù hợp. Không nên so sánh các phép đo ở những vị trí hoặc điều kiện khác nhau mà không xem xét tổn hao và sai số đo.
6. Process settings: Vì sao tăng công suất không phải lúc nào cũng cải thiện đường cắt?
Thông số gia công ảnh hưởng trực tiếp đến lượng năng lượng laser tác động lên vật liệu.
Những thông số cần xem xét bao gồm:
-
Công suất yêu cầu.
-
Tốc độ di chuyển.
-
Chế độ phát liên tục hoặc điều chế, nếu hệ thống hỗ trợ.
-
Tần số và thông số xung theo cấu hình.
-
Chiến lược đường chạy.
-
Điều kiện bắt đầu, kết thúc và thay đổi hướng chuyển động.
Khi mép da bị xém
Xém mép có thể xuất hiện khi nhiệt lượng tác động quá lớn so với điều kiện gia công, thời gian tác động quá dài hoặc đặc tính vật liệu khiến vùng cắt dễ bị biến đổi màu.
Trong một số trường hợp, giảm tốc độ có thể làm tăng năng lượng tác động trên mỗi đơn vị chiều dài và khiến hiện tượng xém nghiêm trọng hơn. Ngược lại, tăng tốc độ quá mức có thể làm đường cắt không xuyên hoàn toàn.
Vì vậy, cần đánh giá đồng thời chất lượng mép cắt, mức độ xuyên vật liệu và thông số đang sử dụng.
Khi phải giảm tốc độ mới cắt xuyên
Đây là dấu hiệu cho thấy quy trình hiện tại không còn đáp ứng điều kiện sản xuất đã đặt ra, nhưng chưa xác định được nguyên nhân.
Kỹ sư cần so sánh:
-
Tốc độ và công suất đặt hiện tại với baseline.
-
Độ dày và cấu trúc vật liệu.
-
Tình trạng focus và optics.
-
Công suất quang thực tế nếu cần đo.
-
Lịch sử thay đổi thông số và bảo trì.
Nếu công suất đặt tăng dần hoặc tốc độ phải giảm dần để duy trì chất lượng trên cùng một vật liệu, đó là một tín hiệu nên điều tra. Tuy nhiên, chỉ có dữ liệu công suất quang và kiểm tra hệ thống mới giúp xác định mức độ liên quan của RF source.
Không có một bộ công suất và tốc độ chung phù hợp cho mọi loại da, độ dày, lớp phủ và cấu hình máy.
7. RF source và RF power supply: Khi nào cần kiểm tra?
RF source là cụm tạo ra bức xạ laser CO₂ RF. RF power supply là bộ cấp năng lượng điện RF cho nguồn laser theo thiết kế của hệ thống.
Hai thành phần này có quan hệ chặt chẽ nhưng không đồng nhất. Sự cố tại RF power supply, hệ thống điện, làm mát hoặc điều khiển có thể khiến laser không hoạt động theo yêu cầu. Ngược lại, RF source cũng có thể suy giảm hiệu năng mà không tạo ra cùng một biểu hiện cảnh báo trên mọi model.
Các dấu hiệu làm tăng mức độ nghi ngờ RF source
-
Công suất quang đo tại đầu ra nguồn thấp hơn baseline hoặc không đạt yêu cầu kỹ thuật của model.
-
Hiện tượng suy giảm có thể tái hiện trong các điều kiện kiểm tra phù hợp.
-
Chất lượng cắt giảm đồng thời với sự thay đổi đã xác minh ở công suất quang.
-
Các yếu tố vật liệu, focus, optics và process settings không giải thích được hiện tượng.
-
Dữ liệu chẩn đoán của hệ thống cho thấy cần đánh giá sâu nguồn laser.
Những dấu hiệu này tạo cơ sở để điều tra, không phải bằng chứng riêng lẻ đủ để kết luận RF source hỏng.
Khi nào cần kiểm tra RF power supply?
Nên xem xét RF power supply khi có cảnh báo liên quan đến nguồn, trạng thái phát laser không đúng với lệnh điều khiển hoặc dữ liệu chẩn đoán cho thấy bất thường trong hệ thống cấp nguồn.
Kỹ sư cần ghi nhận model, mã lỗi, trạng thái phát, điều kiện làm mát và dữ liệu vận hành. Việc đo kiểm điện hoặc can thiệp vào hệ thống RF phải do nhân sự có chuyên môn thực hiện theo hướng dẫn của nhà sản xuất.
Không nên kết luận RF power supply hỏng chỉ vì công suất cắt giảm. Tương tự, không nên quy kết cho RF source chỉ vì bộ nguồn không hiển thị cảnh báo.
8. Decision workflow: Quy trình chẩn đoán dành cho production engineer
Để tránh kiểm tra theo cảm tính, nhà máy có thể chuẩn hóa quy trình theo các bước sau.
Bước 1 — Phân loại triệu chứng: Xác định lỗi là xém mép, không xuyên, không đều theo vị trí hay suy giảm theo thời gian.
Bước 2 — So sánh mẫu: Lưu mẫu đạt và mẫu lỗi; ghi lại vị trí, thời điểm và phạm vi ảnh hưởng.
Bước 3 — Kiểm tra vật liệu: Xác nhận loại da, độ dày, số lớp, mã lô và lớp phủ.
Bước 4 — Kiểm tra focus: Xác minh khoảng cách làm việc, độ phẳng vật liệu và cơ cấu lấy nét.
Bước 5 — Kiểm tra optics và beam delivery: Đánh giá tình trạng quang học, đường truyền tia, alignment và sự ổn định cơ khí theo cấu hình máy.
Bước 6 — Kiểm tra thông số gia công: Xác nhận công suất đặt, tốc độ, chế độ phát và các thay đổi gần thời điểm xảy ra lỗi.
Bước 7 — Đánh giá nguồn và điều kiện vận hành: Ghi nhận cảnh báo, trạng thái làm mát, nguồn điện và dữ liệu chẩn đoán có liên quan.
Bước 8 — Đo công suất quang nếu cần: Sử dụng thiết bị phù hợp và so sánh với baseline trong điều kiện đo tương ứng.
Bước 9 — Phân biệt RF source với RF power supply: Đối chiếu dữ liệu đo và chẩn đoán theo đúng model.
Bước 10 — Xác nhận sau xử lý: Kiểm tra chất lượng cắt theo tiêu chí đã được nhà máy phê duyệt và cập nhật hồ sơ bảo trì.
Quy trình này không yêu cầu mọi nhà máy phải thực hiện tất cả các bước theo một thứ tự cứng nhắc. Nếu xuất hiện cảnh báo nghiêm trọng hoặc dấu hiệu bất thường về điện, nhiệt hay an toàn, cần tuân thủ quy trình dừng máy và xử lý sự cố tương ứng.
9. Ba dữ liệu nên ghi lại trước khi yêu cầu kiểm tra RF source
Trước khi chuyển nguồn laser đi kiểm tra, kỹ sư nên chuẩn bị tối thiểu ba nhóm dữ liệu sau.
Dữ liệu 1: Thông tin nguồn laser và diễn biến công suất
Ghi nhận hãng, model, serial, công suất định mức và các thông tin nhận dạng phù hợp.
Nếu có thiết bị đo và nhân sự đủ năng lực, ghi thêm kết quả công suất quang, điều kiện đo và baseline tham chiếu. Nếu không có dữ liệu đo, cần nêu rõ đây là thông tin chưa được xác minh, không thay bằng giá trị công suất đặt trên phần mềm.
Dữ liệu 2: Mẫu cắt và điều kiện vật liệu
Lưu mẫu đạt và mẫu lỗi, ảnh mép cắt, loại da, độ dày, số lớp, mã lô và thông tin về lớp phủ.
Ghi rõ lỗi xuất hiện trên toàn bộ tấm da, chỉ ở một số vị trí hay chỉ trên một lô vật liệu. Đây là dữ liệu quan trọng để phân biệt lỗi hệ thống với lỗi vật liệu.
Dữ liệu 3: Thông số gia công và lịch sử lỗi
Ghi lại công suất đặt, tốc độ, các thông số marking/cutting liên quan, thời điểm phát sinh lỗi, thời gian vận hành và mã cảnh báo nếu có.
Đồng thời, ghi nhận các thay đổi gần đây như thay vật liệu, cập nhật chương trình, vệ sinh quang học hoặc bảo trì hệ thống làm mát.
Ba nhóm dữ liệu này giúp đơn vị kỹ thuật đánh giá vấn đề có cơ sở hơn, nhưng không thay thế việc đo kiểm và chẩn đoán trực tiếp khi cần.
10. FAQ — Câu hỏi thường gặp
Vì sao máy Laser CO₂ RF cắt da bị xém mép?
Xém mép có thể liên quan đến vật liệu, lớp phủ, công suất, tốc độ, tiêu điểm, quang học và điều kiện hút khói. Cần xác định yếu tố gây tích tụ nhiệt hoặc biến đổi bề mặt trước khi điều chỉnh thông số.
Máy Laser CO₂ RF cắt da không đều có phải do nguồn laser yếu không?
Không nhất thiết. Nếu lỗi thay đổi theo vị trí, cần kiểm tra alignment, beam delivery, focus và độ đồng đều vật liệu. Chỉ nên nghi ngờ mạnh hơn RF source khi có thêm bằng chứng công suất quang đầu ra suy giảm hoặc không ổn định.
Làm thế nào phân biệt lỗi vật liệu với lỗi máy laser?
So sánh mẫu đạt và mẫu lỗi, xác nhận loại da, độ dày, lớp phủ và mã lô. Nếu lỗi đi theo lô vật liệu, cần điều tra vật liệu. Nếu lỗi xuất hiện theo vị trí máy hoặc lặp lại trên vật liệu đối chứng, cần kiểm tra thêm hệ thống gia công.
Focus sai có làm da bị xém mép không?
Focus sai có thể làm thay đổi mật độ năng lượng và hình dạng vùng tác động, ảnh hưởng đến độ rộng và chất lượng mép cắt. Tuy nhiên, xém mép không phải dấu hiệu đặc hiệu của lỗi focus; cần đối chiếu với vật liệu và thông số gia công.
Gương hoặc thấu kính bẩn có khiến máy cắt yếu đi không?
Có. Nhiễm bẩn hoặc hư hỏng quang học có thể gây tổn hao năng lượng hoặc thay đổi đặc tính chùm tia. Nếu output tại nguồn ổn định nhưng hiệu quả gia công giảm, cần xem xét đường truyền quang và hệ thống lấy nét.
Khi nào cần đo công suất quang của RF source?
Nên cân nhắc đo khi lỗi vẫn tồn tại sau các bước kiểm tra ban đầu hoặc có dấu hiệu cho thấy output nguồn suy giảm. Phép đo cần sử dụng thiết bị tương thích và được thực hiện theo quy trình an toàn của nhà sản xuất.
Có nên tăng công suất khi máy cắt da không xuyên?
Không nên tăng công suất một cách mặc định. Trước tiên cần kiểm tra vật liệu, độ dày, focus, optics và tốc độ. Nếu nguyên nhân là tổn hao quang học hoặc sai lệch quy trình, tăng công suất có thể không giải quyết được lỗi và có thể làm mép da cháy nhiều hơn.
RF source và RF power supply khác nhau như thế nào?
RF source là cụm tạo ra bức xạ laser CO₂ RF; RF power supply cung cấp năng lượng điện RF cho nguồn laser. Hai thành phần phải được chẩn đoán riêng dựa trên model, dữ liệu lỗi và quy trình của nhà sản xuất.
11. Kết luận: Chẩn đoán theo hệ thống trước khi quyết định sửa chữa
Laser CO₂ RF cắt da bị xém mép, không xuyên hoặc không đồng đều là vấn đề cần được phân tích từ vật liệu đến toàn bộ hệ thống gia công.
Production engineer nên kiểm tra vật liệu, focus, optics, beam delivery và thông số gia công trước khi kết luận nguồn laser suy giảm. Khi những nguyên nhân này không giải thích được triệu chứng, dữ liệu công suất quang, lịch sử cảnh báo và tình trạng RF power supply sẽ giúp xác định hướng kiểm tra chuyên sâu.
Cách tiếp cận dựa trên dữ liệu giúp nhà máy giảm nguy cơ thay nhầm linh kiện, hạn chế thời gian dừng máy và cải thiện tính ổn định của quy trình cắt da.
INFALWAY LASER — Hỗ trợ đánh giá nguồn Laser CO₂ RF công nghiệp
Nếu hệ thống Laser CO₂ RF tại nhà máy đang có dấu hiệu suy giảm công suất, chất lượng cắt không ổn định hoặc phải thay đổi thông số liên tục để duy trì sản xuất, hãy chuẩn bị model nguồn, triệu chứng, mẫu lỗi và lịch sử vận hành để trao đổi với đội ngũ kỹ thuật INFALWAY.
INFALWAY cung cấp dịch vụ kiểm tra, sửa chữa và phục hồi nguồn Laser CO₂ RF kim loại cho các dòng phù hợp. Khả năng xử lý cần được xác định theo model và tình trạng thực tế của thiết bị.
Liên hệ INFALWAY để trao đổi về phương án kiểm tra và đánh giá nguồn laser trước khi quyết định sửa chữa, phục hồi hoặc thay thế.
=============================
CÔNG TY CỔ PHẦN INFALWAY-LASER
-
Văn phòng: Lô E2a-10, Đường D2b, Khu Công nghệ cao, TP. Thủ Đức, TP. Hồ Chí Minh (Vườn Ươm Doanh Nghiệp Công Nghệ Cao)
-
Hotline: 0914255995 - 0908811009
-
Email: laser@infalway.com
-
Website:
https://infalway.com/
-
 Đầu tư và phát triển24/08/2023
-
 Tiềm năng phát triển24/08/2023
-
 Sự phát triển công nghiệp Laser tại Việt nam24/08/2023
-
 Laser CO2 tại Việt nam24/08/2023
-
 Ứng dụng Laser CO224/08/2023
-
 Công suất lớn nhất của Laser Co2 đã được chế tạo24/08/2023
-
 Lịch sử phát triển Laser CO224/08/2023
-
 Phục hồi Laser CO2 Kim loại RF24/08/2023
-
 Sửa chữa nguồn,mạch điện Laser24/08/2023
-
 Ứng dụng của laser CO2 trong lĩnh vực thẩm mỹ và y tế26/09/2023


